راهنمای انتخاب و مقایسه لاستیک قالبگیری طلا و نقره (Castasil و Teknosil)
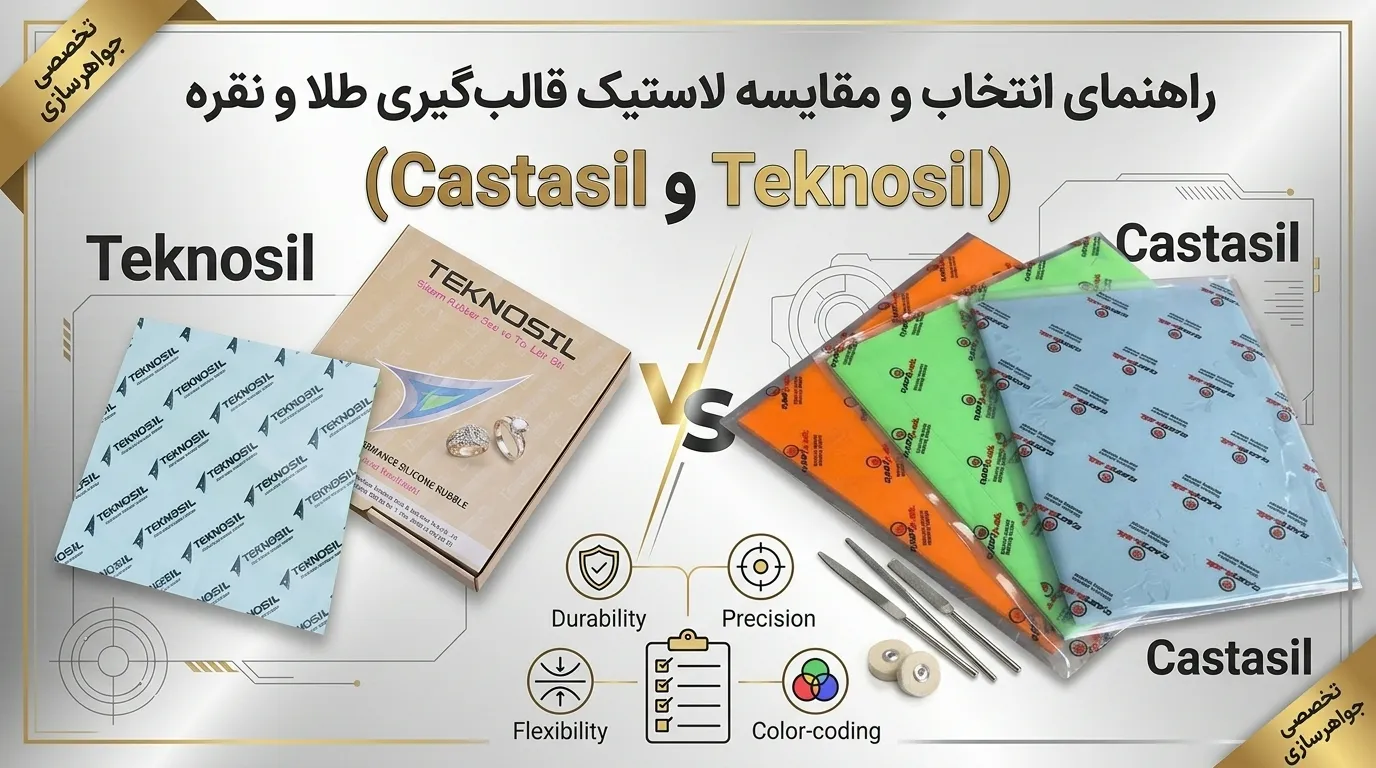
راهنمای انتخاب لاستیک قالبگیری طلا و نقره؛ بررسی و مقایسه برندهای Castasil و Teknosil
بررسی درصد انقباض ابعادی، مقاومت کششی، دمای پخت در ولکانیزه و انتخاب بهترین لاستیک برای مدلهای دستی و رزینی
۱. شاخصهای اصلی در انتخاب لاستیک قالبگیری طلا و نقره
لاستیکهای سیلیکونی قالبگیری به دو دسته «ولکانیزه گرم (پخت حرارتی)» و «سیلیکون مایع/سرد (RTV)» تقسیم میشوند. لاستیکهای پخت گرم به دلیل انقباض بسیار پایین (کمتر از ۱٪ در برندهای ممتاز) و مقاومت برش عالی، انتخابی استاندارد برای تکثیر مدلهای فلزی دستی و زنجیرها هستند.
انتخاب لاستیک نامناسب میتواند منجر به کوچک شدن سایز انگشتر، تغییر ابعاد سنگخورها یا پارگی لبههای ظریف قالب هنگام خارج کردن موم شود. برای مشاهده و خرید انواع لاستیکهای اورجینال میتوانید به دسته تخصصی لاستیک قالب گیری مراجعه فرمایید.
| ویژگی / پارامتر فنی | لاستیک قالبگیری Castasil (کاستاسیل) | لاستیک قالبگیری Teknosil (تکنوسیل) |
|---|---|---|
| پایه ترکیبی و جنس سیلیکون | سیلیکون کاتالیزوری با درجه خلوص بالا (High-Grade Silicon) | سیلیکون پخت گرم ولکانیزه مرغوب (Vulcanizing Rubber) |
| میزان انقباض ابعادی (Shrinkage) | فوقالعاده ناچیز (کمتر از ۰٫۵٪ تا ۱٪) | بسیار کم (حدود ۱٪ تا ۱٫۵٪) |
| دمای پخت استاندارد (کورس ولکانیزه) | ۱۶۵ الی ۱۷۵ درجه سانتیگراد | ۱۶۰ الی ۱۷۰ درجه سانتیگراد |
| نرمیت، انعطاف و سهولت برش (Cutability) | بسیار نرم، برشخوری روان با تیغ، جداکنندگی عالی موم | استحکام کششی بالا، مقاومت فوقالعاده در برابر پارگی لبهها |
| کاربرد تخصصی پیشنهادی | مدلهای بسیار ظریف، جواهرات فیلیگرانی، قطعات پرکار سنگخور و زنجیر | مدلهای سنگین، رکابهای مردانه، مدالها و تولیدات انبوه با تیراژ بالا |
۲. جدول زمانبندی و ضخامتبندی پخت لاستیک در شاسی (شالیک)
برای دستیابی به قالبی یکدست بدون جابهجایی مدل، رعایت ضخامت لایهها و زمان ماندگاری زیر فشار جک ولکانیزه الزامی است:
| ضخامت قالب لاستیکی (تعداد لایهها) | دمای تنظیم ولکانیزه | زمان پخت پیشنهادی | نکته کلیدی کارگاهی |
|---|---|---|---|
| قالب باریک (حدود ۱۰ الی ۱۲ میلیمتر / ۶ لایه) | ۱۶۵ درجه سانتیگراد | ۳۰ الی ۳۵ دقیقه | مناسب آویزها و مدالهای تخت کوچک |
| قالب متوسط استاندارد (۱۵ تا ۲۰ میلیمتر / ۸ تا ۱۰ لایه) | ۱۷۰ درجه سانتیگراد | ۴۰ الی ۴۵ دقیقه | سایز استاندارد انگشتر، النگو و گوشواره |
| قالب ضخیم و عمیق (۲۵ میلیمتر به بالا / ۱۲ لایه+) | ۱۷۰ درجه سانتیگراد | ۵۰ الی ۶۰ دقیقه | افزایش ۵ دقیقه زمان به ازای هر لایه اضافه برای مغزپخت شدن |
جهت تهیه شاسیهای ولکانیزه، تیغهای جراحی برش لاستیک و سایر تجهیزات، به بخش ابزار طلاسازی و جواهرسازی مراجعه کنید.
۳. اصول و تکنیکهای برش قالب لاستیکی با تیغ تیغهبر
- برش زیگزاگ (دندانهداری): هنگام برش لبههای لاستیک، تیغ را به صورت زیگزاگی حرکت دهید تا دو نیمه قالب هنگام تزریق موم دقیقاً قفل شوند و از ایجاد پلیسه مووی جلوگیری شود.
- استفاده از پودر اسپری جداساز یا تالک: پس از برش، استفاده از مقدار کمی پودر تالک درون قالب لاستیکی خروج موم تزریقی را راحتتر میکند.
- ایجاد هواکش (Air Vents): در گوشههای کور مدلهای پیچیده، شیارهای بسیار ناچیز با راس تیغ ایجاد کنید تا هوای داخل قالب موقع تزریق موم تخلیه شود.
سوالات متداول لاستیکهای قالبگیری (FAQ)
اگر رزین پرینتر ۳ بعدی توان تحمل فشار و دمای ۱۶۰ درجه ولکانیزه را داشته باشد، لاستیکهای پخت گرم نظیر Castasil عالی هستند؛ در غیر این صورت باید از سیلیکون مایع بدون نیاز به حرارت (RTV) استفاده شود.
کم بودن زمان پخت متناسب با ضخامت شاسی، عدم کالیبراسیون دمای المنتهای دستگاه ولکانیزه، یا فشار نارسای جک از دلایل اصلی خام ماندن لاستیک هستند.
قالبهای ساختهشده از سیلیکونهای باکیفیت مانند Castasil و Teknosil در صورت نگهداری دور از نور مستقیم خورشید و گرما، قابلیت بیش از هزاران بار تزریق موم را دارند.
ابزار نوین؛ مرکز تخصصی تامین انواع لاستیکهای قالبگیری و تجهیزات کارگاهی
عرضه مستقیم لاستیکهای سیلیکونی اورجینال Castasil و Teknosil با نازلترین قیمت و ضمانت کیفیت.
برای مشاهده فیلمهای آموزشی برش قالب لاستیکی و اصول چیدمان مدل در شاسی، پیج اینستاگرام ما را دنبال کنید:
novinjewelrytools@



اولین دیدگاه را ثبت کنید