



نقد و بررسی
قلم دستگاهی چاقویی ایرانی چاپله 20خرید قلم دستگاهی چاقویی چاپله ۲۰ نوکتخت با آلیاژ فولاد خشکه HSS. عریضترین ابزار تخصصی قلمزنی و مخراجکاری جهت زمینهبرداری عریض و مسطح سطوح بزرگ.
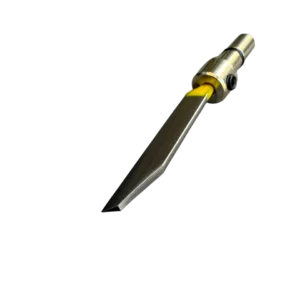
قلم دستگاهی چاقویی ایرانی چاپله ۲۰ نوکتخت (Chaple Flat Graver No.20)، غولآساترین، عریضترین و مقتدرترین ابزار صنعتی جهت زمینهبرداریهای وسیع، پاکسازی پیرامون سنگقابهای بزرگ و صافکاری سطوح مسطح در دستهبندی لوازم قلمزنی و مخراجکاری (قلم چاقویی چاپله) است. این ابزار تخصصی نیوماتیک بدون نیاز به دستههای سنتی و دستی، با شفت استوانهای کالیبره شده به قطر ۲ یا ۳ میلیمتر استاندارد کارگاهی مهندسی شده است تا بدون کوچکترین انحراف، لقّی یا هدررفت انرژی، مستقیماً درون کولت و سیستم تعویض سریع (Fast Change) هندپیس دستگاههای قلمزنی بادی (نظیر سیستمهای جهانی GRS آمریکا، ان گراور و سیستمهای بادی کارگاهی) قفل شده و سنگینترین پالسهای ضربهای را با حداکثر توان منتقل کند.
معماری بینظیر این قلم بر پایه یک **پیشانی کاملاً تخت (Flat) با عرض خیرهکننده ۲.۰ الی ۲.۲ میلیمتر** طراحی شده است، در حالی که دیوارههای مایل و بسیار ضخیم جانبی آن، بدنه قلم را به یک گوه فوقصلب تبدیل کردهاند. این ساختار گوه شکل ویژه، صلبیت مکانیکی لبه عریض قلم را در برابر تنشها و ضربات فوقسنگین بادی به حداکثر میرساند تا در حین باربرداریهای حجم بالا روی آلیاژهای نقره، برنج و طلا زرد دچار لبپریدگی یا خمیدگی نشود. سایز ۲۰ ابزاری بیرقیب برای تمیزکاری نهایی انگشترهای دستساز شبکه، ماتکاری سطوح وسیع و زمینهبرداری ظروف لوکس نقره است. آلیاژ ساخت این ابزار از شمش فولاد تندبر سختکاری شده (HSS خشکه صنعتی) غنی از کبالت و وانادیوم با پولیش نهایی گرید آینهای است که طول عمر لبه تراش آن در برابر شوکهای ضربهای مداوم، دو برابر نمونههای اکونومی ارزیابی میشود.
جدول مرجع و راهنمای تفکیکی کالیبر ۱۰ سایز زوج قلم چاپله نوکتخت ایرانی
مجموعه قلمهای چاپله به صورت زوج شماره (از ۲ تا ۲۰) در ۱۰ سایز استاندارد کارگاهی عرضه میشوند. جدول زیر مرجع کامل اساتید طلاوجواهر جهت انتخاب ضخامت پیشانی نوکتخت قلم بر اساس نوع نگیننشانی و متد مخراجکاری است:
| نام و سایز زوج قلم چاپله | ضخامت پیشانی تخت (میلیمتر) | کاربرد تخصصی در مخراجکاری و قلمزنی | تکنیک کانونیکال کارگاهی |
|---|---|---|---|
| قلم چاپله نوکتخت شماره ۲ | ۰.۲ الی ۰.۳ | کادربندی فوق ظریف، تمیزکاری دیواره مایکروپووه، شکلدهی چنگهای مربع مینیاتوری | جواهرات فوق ظریف زنانه و حلقههای برلیان متراکم |
| قلم چاپله نوکتخت شماره ۴ | ۰.۴ الی ۰.۵ | زمینهبرداری خطوط باریک، براقکاری لبههای ریل ظریف طلا سفید | پایههای فلاور مینیاتوری و آویزهای ظریف طلا |
| قلم چاپله نوکتخت شماره ۶ | ۰.۶ الی ۰.۷ | خالی کردن بارهای فلزی مابین سنگهای قلمخور، کارهای عمومی کارگاهی | انگشترهای تکنگین با هاله جواهر و رینگهای متوسط |
| قلم چاپله نوکتخت شماره ۸ | ۰.۸ الی ۰.۹ | تراش و یکدست کردن کف کانالهای ریلی، دوربریهای کلاسیک طلا زرد | حلقههای ست ریلی و جواهرات سنتی ضخیم |
| قلم چاپله نوکتخت شماره ۱۰ | ۱.۰ الی ۱.۱ | زمینهبرداری عمیق، حالتدهی به دیواره چنگهای پهن پلاتینی | مدالهای بزرگ و نیمستهای طلا سفید سنگین |
| قلم چاپله نوکتخت شماره ۱۲ | ۱.۲ الی ۱.۳ | صاف کردن کف پایههای جواهر نیمهسنگین، دیوارهسازی نگینهای فیروزه ریز | انگشترهای مردانه نقره و نگینهای هندسی کارگاهی |
| قلم چاپله نوکتخت شماره ۱۴ | ۱.۴ الی ۱.۵ | برادهبرداری سطحی و پهن، پاکسازی دور سنگ قابهای مستطیلی | انگشترهای فیلی مردانه و دیوارهسازی پایههای سنگین |
| قلم چاپله نوکتخت شماره ۱۶ | ۱.۶ الی ۱.۷ | قلمزنی مسطح نیمهسنگین، خالی کردن موم و فلز اضافی بدنه | پلاکهای ضخیم قلمزنی و کارهای تلفیقی طلا و نقره |
| قلم چاپله نوکتخت شماره ۱۸ | ۱.۸ الی ۱.۹ | صاف کردن سطوح وسیع در قلمزنی، ایجاد بافت مات ساختاری | ظروف نقره نیمهسنگین و کارهای موزهای |
| قلم چاپله نوکتخت شماره ۲۰ | ۲.۰ الی ۲.۲ | زمینهبرداری عریض و مسطح سطوح بزرگ، پاکسازی پیرامون سنگ قاب بزرگ | انگشترهای دستساز شبکه و ظروف لوکس بزرگ |
دستورالعمل کالیبراسیون و تیز کردن قلم چاپله نوکتخت ۲۰ (پروتکل کارگاهی اساتید)
تنظیمات کارگاهی زوایا و مهار غولآساترین لبه فلت (سایز ۲۰):
- تراش پیشانی و پاشنه پهن صنعتی (Heel Calibration): زاویه پیشانی (Face) قلم را روی ۴۵ درجه دیسک الماسه فیکس کنید. برای پهنای بیش از ۲ میلیمتری این کالیبر نهایی، پاشنه زیرین (Heel) باید با زاویه ۲۶ درجه و طول دقیقاً ۰.۶ میلیمتر کالیبره شود. این پاشنه ضخیم، تعادل فیزیکی ابزار را روی سطوح عریض نقره حفظ کرده و از پله شدن حرکت ابزار مهار میکند.
- مدیریت حداکثری فشار هوا: با توجه به سطح مقطع بسیار وسیع لبه سایز ۲۰، فلز مقاومت فیزیکی فوقالعاده بالایی نشان میدهد. برای برادهبرداری روان بدون نیاز به فشار دست، فشار باد خروجی کمپرسور منتهی به دستگاه نیوماتیک را روی بالاترین حد مجاز کارگاهی تنظیم کنید.
- جلوگیری از سوختن فولاد HSS: در هنگام پرداخت لبه تخت با دیسکهای الماسه، به دلیل سطح مقطع بزرگ قلم، گرما سریعاً تجمع مییابد. از داغ شدن شدید نوک ابزار ممانعت کنید تا سختی آلیاژ خشکه ایرانی آسیب نبیند.
ملزومات کارگاهی و ابزارآلات همافزا
جهت تجهیز کامل ایستگاه کاری قلمزنی و مخراجکاری سنگین، اقلام زیر پیشنهاد میشوند:
- سیستمهای قلمزنی بادی (نیوماتیک): منبع اصلی تولید ضربات متناوب سنگین جهت پیشبرد روان لبه پهن ابزار.
- کولتهای فولادی فست چنج (Fast Change): جهت تعویض و جابجایی فوقسریع کالیبرهای مختلف این خانواده در کمتر از ۳ ثانیه.
- روغن مخصوص تراش قلم (Graver Lube): جهت کاهش اصطکاک و روانسازی حرکت لبه ۲ میلیمتری بر روی فلزات سخت.
مزایا و محدودیتهای تجربی قلم بر اساس فیدبک بنچکاران (Pros & Cons)
مزایای گزارش شده توسط اساتید قلمزن و بنچکاران حرفهای:
- پوشش سطحی فوقالعاده: عرض پیشانی ۲.۲ میلیمتر، سرعت زمینهبرداری سطوح بزرگ را به حداکثر راندمان میرساند.
- صلبیت بینظیر بدنه: طراحی مایل دیوارههای جانبی چاپله از هرگونه لرزش نوک ابزار در مقابل ضربات سنگین بادی کاملاً جلوگیری میکند.
- شفت کالیبره بدون لقی: فیت شدن بینقص پایه با کولت هندپیس، انتقال مستقیم پالس فرکانسی را تضمین میکند.
نکات حمایتی و محدودیتهای قبل از خرید:
- کاملاً نامناسب برای کارهای ظریف: این قلم صرفاً برای کارهای سنگین و وسیع است و برای فضاهای مینیاتوری مایکروپووه حتماً باید از سایزهای ۲، ۴ یا ۶ استفاده شود.
- الزام قطعی به تیزکن مکانیکی: به دلیل عرض بسیار بالای لبه تخت، هرگونه تیز کردن دستی زاویه را دفرم کرده و لبه را از حالت کاملاً افقی خارج میکند.
پرسشهای متداول (FAQ)
۱. قلم چاپله نوکتخت شماره ۲۰ چه کاربرد اصلی در کارگاه دارد؟
زمینهبرداری عریض و مسطح سطوح بزرگ، پاکسازی پیرامون سنگقابهای بزرگ و ظروف لوکس بزرگ.
۲. ضخامت پیشانی نوکتخت سایز ۲۰ دقیقاً چقدر است؟
بین ۲.۰ الی ۲.۲ میلیمتر که به عنوان عریضترین مدل این خانواده شناخته میشود.
۳. تفاوت اصلی قلم چاپله شماره ۲۰ با سایر سایزها چیست؟
بیشترین عرض پیشانی و صلبیت بدنه را دارد که برای سنگینترین پروژههای کارگاهی مهندسی شده است.
۴. جنس آلیاژ به کار رفته در ساخت این قلم چیست؟
شمش فولاد تندبر سختکاری شده (HSS خشکه صنعتی) غنی از کبالت و وانادیوم با پولیش گرید آینهای.
۵. زاویه پیشانی (Face) و پاشنه استاندارد برای این سایز چیست؟
زاویه پیشانی ۴۵ درجه همراه با پاشنه ۲۶ درجه به طول دقیقاً ۰.۶ میلیمتر.
۶. آیا این قلم روی دستگاههای بادی استاندارد نصب میشود؟
بله، با شفتهای استاندارد ۲ و ۳ میلیمتری هندپیسهای نیوماتیک (مانند GRS) سازگاری کامل دارد.
۷. چرا تنظیم فشار باد برای قلم شماره ۲۰ اهمیت بالایی دارد؟
به دلیل سطح مقطع وسیع و مقاومت فیزیکی بالای فلز، فشار باد باید روی حداکثر تنظیم شود تا قدرت ضربه افت نکند.
۸. آیا میتوان از این سایز برای جواهرات ظریف استفاده کرد؟
خیر، این ابزار صنعتی است و برای کارهای ظریف باید از سایزهای ۲، ۴ یا ۶ بهره گرفت.
۹. نقش روغن تراش (Graver Lube) در هنگام کار چیست؟
کاهش اصطکاک، روانسازی حرکت لبه روی فلزات سخت و جلوگیری از داغ شدن نوک ابزار.
۱۰. چرا تیز کردن این سایز حتماً به فیکسچر نیاز دارد؟
به دلیل پهنای زیاد لبه تخت، تیز کردن دستی باعث به هم خوردن زاویه و افت کیفیت تراش میشود.
برای مقایسه تفاوتهای ساختاری این قلم با مدلهای دیگر و یادگیری ترفندهای استفاده از آن روی هندپیس، راهنمای انتخاب و خرید انواع قلم های دستگاهی مخراجکاری را در وبلاگ ابزار نوین مطالعه کنید.
ما را در اینستاگرام دنبال کنید
برای دیدن ویدیوهای آموزشی، ابزارهای جدید و تخفیفهای ویژه، به صفحه اینستاگرام ما سر بزنید:




0دیدگاه