



نقد و بررسی
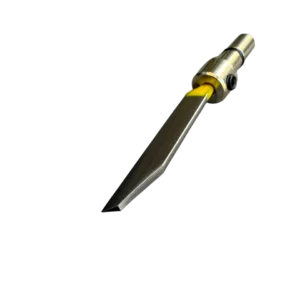
قلم دستگاهی چاقویی ایرانی چاپله 6خرید قلم دستگاهی چاقویی چاپله ۶ نوکتخت با آلیاژ فولاد خشکه HSS ایرانی. ابزار تخصصی مخراجکاری جهت زمینهبرداری و خالی کردن بارهای فلزی مابین سنگهای قلمخور.
قلم دستگاهی چاقویی ایرانی چاپله ۶ نوکتخت (Chaple Flat Graver No.6)، ابزاری کلیدی، ارگونومیک و بسیار پرکاربرد جهت خالی کردن تودههای فلزی مابین نگینهای قلمخور، کادربندیهای میانی و تراش یکدست پسزمینه در دستهبندی قلم چاقویی چاپله است. این ابزار تخصصی نیوماتیک بدون نیاز به دستههای چوبی سنتی، با شفت استوانهای کالیبره شده به قطر ۲ یا ۳ میلیمتر استاندارد تولید شده است تا بدون کوچکترین لقّی، مستقیماً درون کولت هندپیس و سیستمهای تعویض سریع (Fast Change) دستگاههای قلمزنی بادی و نیوماتیک (نظیر سیستمهای GRS آمریکا، ان گراور و نمونههای بادی کارگاهی) قفل شده و تمام توان ضربه را مستقیماً به لبه کار منتقل کند. تهیه این محصول به عنوان ابزار اصلی خالی کردن بارهای فلزی مابین سنگها، کیفیت و سرعت تراش را به شکل چشمگیری افزایش داده و نقشی کلیدی در تکمیل سبد لوازم قلمزنی و مخراجکاری کارگاه ایفا میکند.
هندسه پیشرفته این قلم بر پایه یک **پیشانی کاملاً تخت (Flat)** طراحی شده است، در حالی که دیوارههای جانبی آن فرمی مایل، مخروطی و تقویتشده دارند. این ساختار ویژه مهندسیشده، مقاومت نوکتخت قلم را در برابر تنشهای سنگین بادی به حداکثر میرساند تا در حین برادهبرداریهای مداوم دچار لبپریدگی یا شکستگی نشود. سایز ۶ با عرض پیشانی حدود ۰.۶ الی ۰.۷ میلیمتر، انتخابی ایدهآل برای پاکسازی نهایی، ایجاد کادرهای براق محیطی پیرامون سنگهای مینیاتوری و صاف کردن ناهمواریهای کف کار است. در این میان، استفاده از انواع قلم چاقویی چاپله از جمله سایز ۶، تضمینکننده ایجاد برشهای یکدست و عمیق بدون کوچکترین لرزش در سازههای فلزی عمومی و انگشترهای تکنگین است. آلیاژ ساخت این ابزار از شمش فولاد تندبر سختکاری شده (HSS خشکه صنعتی) غنی از وانادیوم با پولیش نهایی گرید آینهای است که طول عمر لبه برنده آن دو برابر نمونههای وارداتی اکونومی ارزیابی میشود.
جدول مرجع و راهنمای تفکیکی کالیبر ۱۰ سایز زوج قلم چاپله نوکتخت ایرانی
مجموعه قلمهای چاپله به صورت زوج شماره (از ۲ تا ۲۰) در ۱۰ سایز استاندارد کارگاهی عرضه میشوند. جدول زیر مرجع کامل اساتید طلاوجواهر جهت انتخاب ضخامت پیشانی نوکتخت قلم بر اساس نوع نگیننشانی و متد مخراجکاری است:
| نام و سایز زوج قلم چاپله | ضخامت پیشانی تخت (میلیمتر) | کاربرد تخصصی در مخراجکاری و قلمزنی | تکنیک کانونیکال کارگاهی |
|---|---|---|---|
| قلم چاپله نوکتخت شماره ۲ | ۰.۲ الی ۰.۳ | کادربندی فوق ظریف، تمیزکاری دیواره مایکروپووه، شکلدهی چنگهای مربع مینیاتوری | جواهرات فوق ظریف زنانه و حلقههای برلیان متراکم |
| قلم چاپله نوکتخت شماره ۴ | ۰.۴ الی ۰.۵ | زمینهبرداری خطوط باریک، براقکاری لبههای ریل ظریف طلا سفید | پایههای فلاور مینیاتوری و آویزهای ظریف طلا |
| قلم چاپله نوکتخت شماره ۶ | ۰.۶ الی ۰.۷ | خالی کردن بارهای فلزی مابین سنگهای قلمخور، کارهای عمومی کارگاهی | انگشترهای تکنگین با هاله جواهر و رینگهای متوسط |
| قلم چاپله نوکتخت شماره ۸ | ۰.۸ الی ۰.۹ | تراش و یکدست کردن کف کانالهای ریلی، دوربریهای کلاسیک طلا زرد | حلقههای ست ریلی و جواهرات سنتی ضخیم |
| قلم چاپله نوکتخت شماره ۱۰ | ۱.۰ الی ۱.۱ | زمینهبرداری عمیق، حالتدهی به دیواره چنگهای پهن پلاتینی | مدالهای بزرگ و نیمستهای طلا سفید سنگین |
| قلم چاپله نوکتخت شماره ۱۲ | ۱.۲ الی ۱.۳ | صاف کردن کف پایههای جواهر نیمهسنگین، دیوارهسازی نگینهای فیروزه ریز | انگشترهای مردانه نقره و نگینهای هندسی کارگاهی |
| قلم چاپله نوکتخت شماره ۱۴ | ۱.۴ الی ۱.۵ | برادهبرداری سطحی و پهن، پاکسازی دور سنگ قابهای مستطیلی | انگشترهای فیلی مردانه و دیوارهسازی پایههای سنگین |
| قلم چاپله نوکتخت شماره ۱۶ | ۱.۶ الی ۱.۷ | قلمزنی مسطح نیمهسنگین، خالی کردن موم و فلز اضافی بدنه | پلاکهای ضخیم قلمزنی و کارهای تلفیقی طلا و نقره |
| قلم چاپله نوکتخت شماره ۱۸ | ۱.۸ الی ۱.۹ | صاف کردن سطوح وسیع در قلمزنی، ایجاد بافت مات ساختاری | ظروف نقره نیمهسنگین و کارهای موزهای |
| قلم چاپله نوکتخت شماره ۲۰ | ۲.۰ الی ۲.۲ | زمینهبرداری عریض و مسطح سطوح بزرگ، پاکسازی پیرامون سنگ قاب بزرگ | انگشترهای دستساز شبکه و ظروف لوکس بزرگ |
دستورالعمل کالیبراسیون و تیز کردن قلم چاپله نوکتخت ۶ (پروتکل کارگاهی اساتید)
تنظیمات کارگاهی زوایا و کالیبراسیون لبه تخت سایز ۶:
- تراش همگون پاشنه افقی (Heel Calibration): زاویه پیشانی (Face) قلم را روی ۴۵ درجه دیسک الماسه مش ۱۲۰۰ تنظیم کنید. پاشنه زیرین (Heel) باید با زاویه ۱۶ الی ۱۸ درجه و طول دقیقاً ۰.۳ میلیمتر تراشیده شود. موازی بودن کامل لبه تخت با پاشنه مانع از فرو رفتن ناگهانی یا کله کردن قلم در سطوح کار میشود.
- تنظیم فرکانس و فشار باد: سطح مقطع پیشانی سایز ۶ مقاومت فیزیکی متوسطی ایجاد میکند. برای باربرداری روان و بدون پله، فشار باد دستگاه نیوماتیک را در محدوده میانی (کمی بالاتر از سایز ۴) فیکس کنید تا برادهبرداری به صورت پیوسته انجام شود.
- مهار دمای آلیاژ HSS: در زمان پولیش نهایی روی دیسک سرامیکی مش ۵۰۰۰، نوک قلم را به صورت مداوم خنک کنید تا از داغ شدن شدید و افت سختی ساختاری فولاد خشکه جلوگیری شود.
ملزومات کارگاهی و ابزارآلات همافزا
جهت ارتقای راندمان در مخراجکاریهای عمومی و سنگین، اقلام زیر پیشنهاد میشوند:
- سیستمهای قلمزنی بادی کارگاهی: جهت تامین ضربات مداوم و همگون برای پیشبرد صاف لبه تخت قلم.
- کولتهای فولادی فست چنج (Fast Change): جهت جابجایی فوقسریع مابین کالیبرهای مختلف چاپله تخت در حین کار.
- روغن مخصوص تراش قلم (Graver Lube): جهت کاهش سایش و ایجاد تراشهای آینهای شفاف بر روی نقره و طلا.
مزایا و محدودیتهای تجربی قلم بر اساس فیدبک بنچکاران (Pros & Cons)
مزایای گزارش شده توسط مخراجکاران و بنچکاران حرفهای:
- تراش فوقالعاده تمیز مابین سنگها: عرض پیشانی ۰.۶ میلیمتر، ایده آلترین سایز برای پاکسازی بارهای اضافی در کارهای طلا سفید عمومی است.
- ثبات لبه برنده: دیوارههای شیبدار چاپله مقاومت فوقالعادهای به لبه تخت میبخشند و از ارتعاشات کاذب جلوگیری میکنند.
- شفت استوانهای کالیبره: انطباق دقیق شفت با کولت هندپیس، انتقال مستقیم توان ضربه را تضمین میکند.
نکات حمایتی و محدودیتهای قبل از خرید:
- محدودیت در مایکروپووه زیر لوپ: این سایز برای باز کردن کانالهای مینیاتوری ضخیم است و برای آن کاربرد باید از سایز ۲ استفاده شود.
- عدم امکان تیز کردن دستی دقیق: حفظ موازی بودن کامل لبه تخت به دلیل پهنای آن، حتماً نیازمند استفاده از فیکسچرهای زاویهدار است.
پرسشهای متداول (FAQ)
۱. قلم چاپله نوکتخت شماره ۶ چه کاربرد اصلی در کارگاه دارد؟
بهترین ابزار برای خالی کردن تودههای فلزی مابین سنگهای قلمخور و پاکسازی سطوح عمومی کارگاهی است.
۲. ضخامت پیشانی نوکتخت سایز ۶ دقیقاً چقدر است؟
بین ۰.۶ الی ۰.۷ میلیمتر که به عنوان کالیبره میانی برای جواهرات متوسط به کار میرود.
۳. تفاوت اصلی قلم چاپله شماره ۶ با سایزهای کوچکتر (۲ و ۴) چیست؟
عرض پیشانی پهنتر دارد که برای برادهبرداری حجیمتر و تراش فضای مابین نگینهای درشتتر مناسبتر است.
۴. جنس آلیاژ به کار رفته در این قلم چیست؟
شمش فولاد تندبر HSS خشکه صنعتی غنی از وانادیوم با پولیش نهایی گرید آینهای.
۵. زاویه پیشانی (Face) و پاشنه استاندارد برای این ابزار چیست؟
زاویه پیشانی ۴۵ درجه همراه با پاشنه موازی ۱۶ الی ۱۸ درجه به طول ۰.۳ میلیمتر.
۶. آیا این قلم روی هندپیسهای بادی استاندارد نصب میشود؟
بله، با شفت استوانهای ۲ و ۳ میلیمتری استانداردهای جهانی نظیر GRS سازگار است.
۷. چرا تنظیم فشار باد برای قلم شماره ۶ اهمیت دارد؟
به دلیل مقاومت سطحی متوسط، تنظیم فشار مناسب از پرش قلم روی قطعه جلوگیری میکند.
۸. آیا میتوان از این سایز برای کارهای ظریف مایکروپووه استفاده کرد؟
خیر، برای کارهای خیلی ریز زیر لوپ، استفاده از سایز ۲ یا ۴ توصیه میشود.
۹. نقش روغن تراش (Graver Lube) در حین کار چیست؟
کاهش اصطکاک و پیشگیری از چسبیدن برادههای طلا به لبه تخت ابزار.
۱۰. دلیل نیاز به فیکسچر برای تیز کردن این سایز چیست؟
حفظ تختی و موازات دقیق لبه ۰.۶ میلیمتری به صورت چشمی امکانپذیر نیست.
برای مقایسه تفاوتهای ساختاری این قلم با مدلهای دیگر و یادگیری ترفندهای استفاده از آن روی هندپیس، راهنمای انتخاب و خرید انواع قلم های دستگاهی مخراجکاری را در وبلاگ ابزار نوین مطالعه کنید.
ما را در اینستاگرام دنبال کنید
برای دیدن ویدیوهای آموزشی، ابزارهای جدید و تخفیفهای ویژه، به صفحه اینستاگرام ما سر بزنید:




0دیدگاه